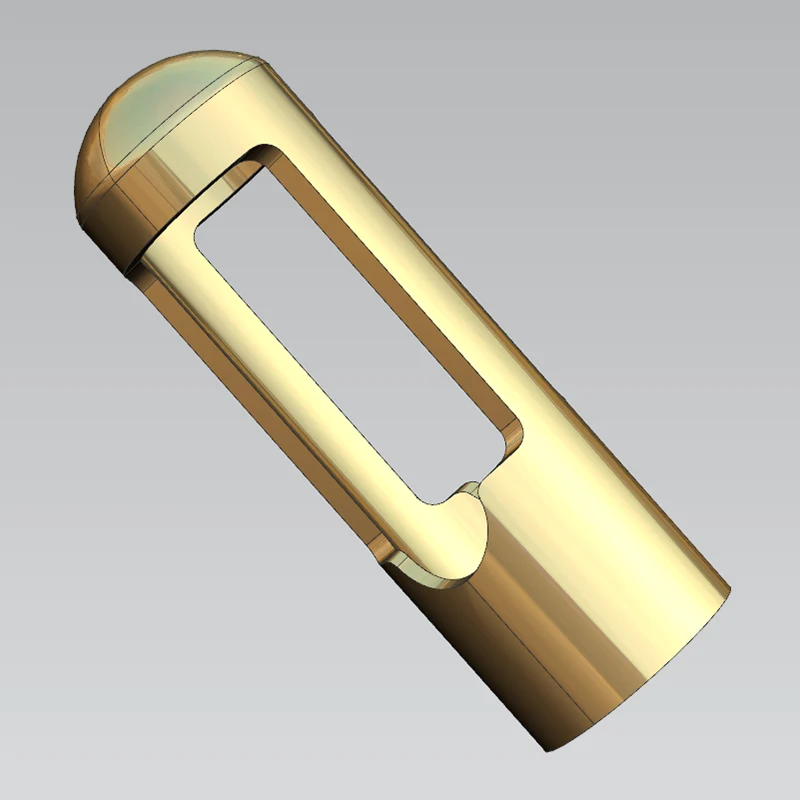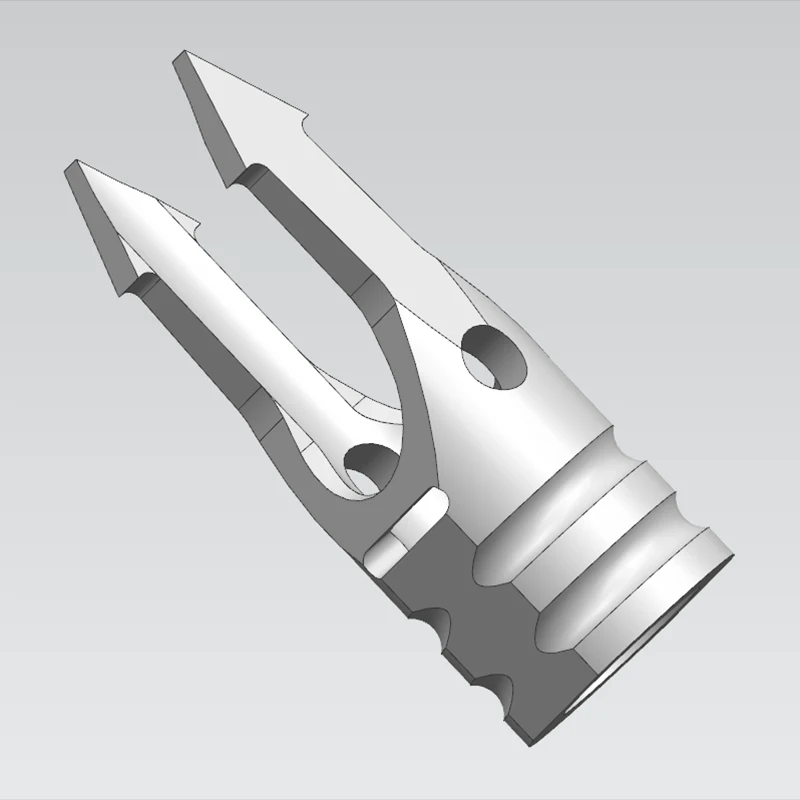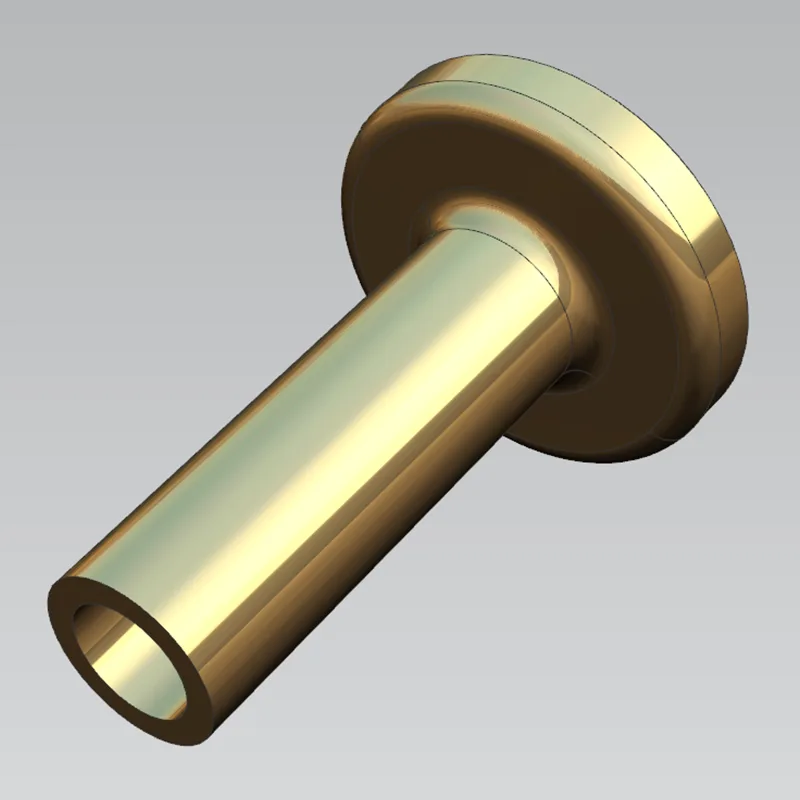
コンポーネントは図面の寸法を満たしていても、開発プログラムに失敗する可能性があります。細い器具のチューブは、固定具から外した後に跳ね上がる可能性があります。穴が開けられた通路により、バリが流路内に侵入する可能性があります。骨のねじ山は、嵌合動作がチェックされるまでは許容できるように見える場合があります。これらは現場の些細な詳細ではありません。これらは、再設計を強制したり、検証を遅らせたり、プロトタイプの結果を再現できなくなったりするリスクです。
簡単に言うと、医療機器の精密機械加工では、最も故障する可能性が高い機能を特定し、そのリスクを回避するプロセスを選択し、部品を切断する前に検査証拠を定義することでリスクが軽減されます。厳しい許容誤差は重要ですが、それは決定の一部にすぎません。

バイヤーは、サプライヤーとの会話を公差の説明から始めることがよくあります。それは理解できますが、実際の疑問が隠れてしまう可能性があります。たとえいくつかの測定寸法が範囲内にあったとしても、何がこの部品を使用不能にする可能性があるのでしょうか?手術器具の場合、バリ、摺動面の荒れ、真直度の低下などが考えられます。インプラント コンポーネントの場合、問題となるのは、ねじ山、輪郭のある表面、および重要な嵌合機構の間の関係です。
良い医療機器精密加工サービスそれらの機能的リスクから逆算して作業します。加工順序、ワーク保持方法、仕上げステップ、検査計画はすべて同じ質問に答える必要があります。これにより、開発は「機械ができるかどうか」という考えから変わります。 「デバイスを動作させる機能をプロセスで繰り返し保存できるか?」
このアプローチは、プロトタイプにありがちなミス、つまり過剰な手動介入によって製造された 1 回限りの部品を承認し、その後、数量が増加するにつれて同じ結果を保持できないことが判明するという、よくあるミスも防止します。実行可能なプロセスが必ずしも最速であるとは限りません。また、最低単価が必ずしもプログラム コストの最低であるとは限りません。
すべての図面には、製造リスクを引き起こすいくつかの特徴があります。見積もりを依頼する前に見つけてください。どの寸法がデータムとして重要であるか、どの表面が別の部品または組織と接触しているか、材料のサポートが最も少ない場所はどこか、および後の操作後にどの形状を再加工できないかを尋ねます。これらの答えは、印刷上の総次元数よりもルート シートに影響を与えるはずです。
細長い形状は、切削負荷、熱、クランプ力、残留応力によって部品が動く可能性があるため、脆弱です。コンポーネントのクランプが解除されるまで、問題は発生しない場合があります。チューブは楕円形になることもあります。狭い壁は仕上げ中にたわむ可能性があります。長く回転させたシャフトは、別のセットアップで作成したフィーチャーと比較して同心度を失う可能性があります。
段階的な材料除去、切断ゾーン近くのサポート、慎重に計画されたクランプ、荒加工後の仕上げ作業などのプロセスを選択することで、その露出を減らすことができます。トレードオフは現実的です。追加のセットアップやより慎重な処理により、リードタイムが増加する可能性があります。それでも、検査ソートを使用して不安定なジオメトリを追跡するよりも、通常はコストが安くなります。小さな旋削部品の場合、スイスマシニングガイド ブッシュが工具の近くでストックをサポートし、長くて小径のフィーチャーのたわみを制御するのに役立つため、特に便利です。ただし、自動的に答えが得られるわけではありません。部品の形状、材料の形状、表面要件、および下流工程によって、それが正しいルートであるかどうかが決まります。
小さな穴、スロット、アンダーカット、および内部の細かい部分は、異なるクラスのリスクを生み出します。工具の破損は明らかです。バリの形成、通路の詰まり、エッジの損傷、不確実な測定は、組み立てや機能テストまで隠れたままになる可能性があるため、コストが高くなることがよくあります。
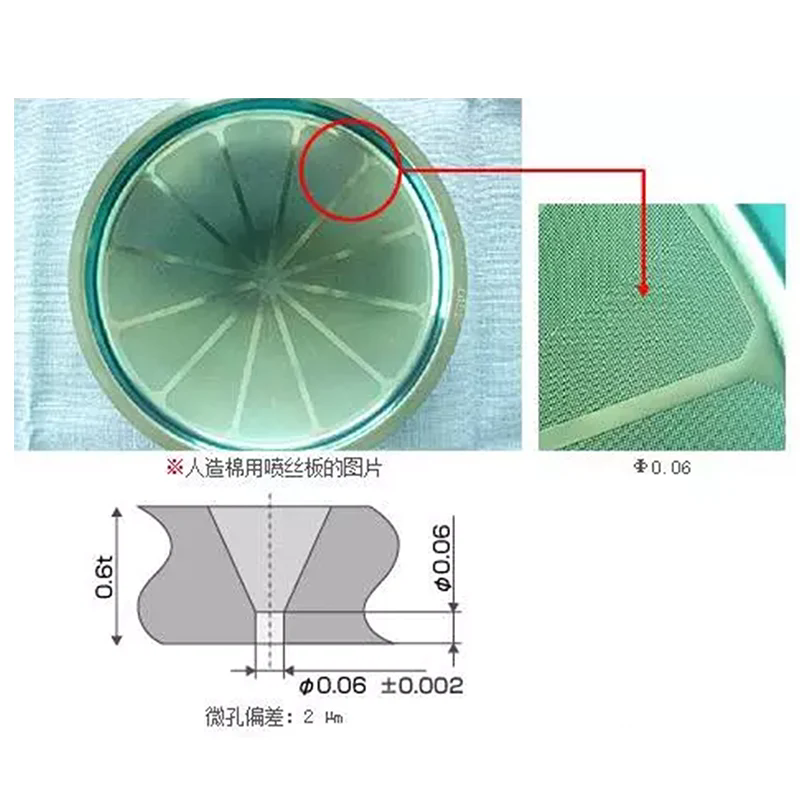
微細加工、レーザー ビーム加工、EDM、またはこれらの方法の組み合わせが、フィーチャの形状と材料の応答に基づいて検討される場合があります。重要なのは、単に要求されたサイズの開口部を実現することではありません。許容可能なエッジ状態、バリ管理方法、クリーニングのためのアクセス、およびフィーチャの検証方法について合意する必要があります。検査官がフィーチャを確実に評価できない場合、図面要件は不完全です。
医療用 CNC 加工は 1 つのプロセスではありません。回転させると回転部品が有利になり、重要な同軸関係を確立できます。フライス加工では、角柱形状、ポケット、平面、および複雑な外部プロファイルを処理します。表面状態、真円度、または直径の制御が機能の中心となる場合、研削が必要になる場合があります。センタレス研削は特定の小さな円筒形状に適していますが、プロセス全体でサポートおよび制御できる部品の形状が必要です。
EDM は従来の切削力を使用せずに困難な内部または微細なフィーチャに対処できますが、レーザー加工は特定の小さなフィーチャの用途に役立ちます。各オプションでは、影響を受ける表面、エッジの品質、アクセシビリティ、および検査に関して独自の疑問が残ります。購入者は、プロセス自体が検証された設計制約でない限り、時期尚早にプロセスを指定することを控えるべきです。必要な機能と機能の条件を最初に述べます。次に、提案された方法とその既知の限界について説明するようサプライヤーに要求します。
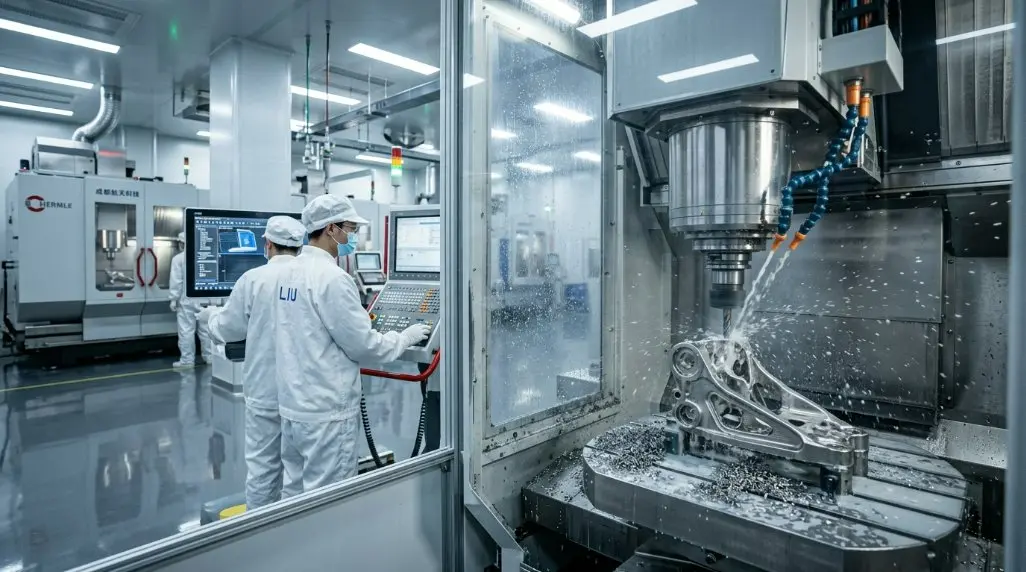
Sanluo Precision は、旋削、フライス加工、微細加工、レーザー ビーム加工、EDM、およびいくつかの研削方法をリストに挙げています。医療用CNC加工能力。この範囲は、コンポーネントに競合するリスクがある場合に最も重要です。たとえば、繊細な交差穴のある小さな旋盤加工されたボディや、最終的な改良が必要な表面などです。単一のプロセスが最良の答えではない可能性があります。
すべての医療部品を「高精度」としてグループ化すると、誤った購入決定につながります。デバイスの機能によって、実現可能性のレビューが推進されるはずです。
低侵襲器具のコンポーネントは通常、狭い作業範囲と長いシャフト、可動インターフェース、および小さな機能詳細を組み合わせています。表面の引きずり、鋭いエッジの引っかかり、穴の位置がわずかにずれていると、作動感が変化したり、組み立てが妨げられたりする可能性があります。したがって、表面要件にはコンテキストが必要です。 「スムーズ」は使用可能な加工命令ではありません。接触状態、動作の方向、清掃上の懸念事項、および受け入れ方法を特定します。
複数のセットアップ後にフィーチャーの関係をどのように維持するのか、また交差部でのバリをどのように管理するのかをサプライヤーに尋ねてください。これらは実際的な質問であり、事務手続きではありません。
医療用インプラント部品の機械加工では、ねじ山、嵌合形状、輪郭形状、表面状態に重点が置かれることがよくあります。医療用骨ネジ加工の場合、ネジの形状は検討の一部にすぎません。ドライブの特徴、シャンク、ねじ山、および関連するインターフェースの間の関係も同様に注目に値します。歯科用ピンは直径が小さいため、取り扱いや同心度の問題が生じる場合があります。高精度の診断コンポーネントには、光学、流体、またはセンサー インターフェイスの要件が導入され、小さな通路や表面欠陥が重大な問題となる可能性があります。
Sanluo Precision は、人工関節、脊椎固定部品、骨ネジ、歯科用ピン、低侵襲器具、診断機器を含む仕事について説明しています。この幅広い内容は、部品固有のレビューに取って代わるものではありません。これは、特に次のような場合に、情報に基づいた質問を早めに行う理由になります。医療用微細加工作業薄い壁、微小直径のロッド、または小さな穴が含まれます。
検査は、最初の品物が到着した後に追加するのではなく、プロセスとともに計画する必要があります。重要な寸法には、定義されたデータ、特徴に適した測定方法、および報告される内容の明確な記録が必要です。表面検証にも同じ規律が必要です。目視検査だけでは、表面が意図した動き、フィット感、または清浄さの要件をサポートしているかどうかを判断できない場合があります。
また、図面に異議を唱えることができる人によるエンジニアリング レビューに代わるものはありません。有用な質問には次のようなものがあります: この機能は提案されたツールで実現できますか?部品が治具から離れた後、部品はどうなりますか?データム スキームを保持するには、どのフィーチャーを最初に作成する必要がありますか?要求された公差は機能に必要ですか? それとも初期のコンセプトから引き継がれたものですか?
ファイルを受け入れてコンプライアンスを約束するだけのサプライヤーは、リスクをあまり軽減できません。製造可能性、検査へのアクセス、順序、および設計に解釈の余地がある領域に関するコメントが必要です。