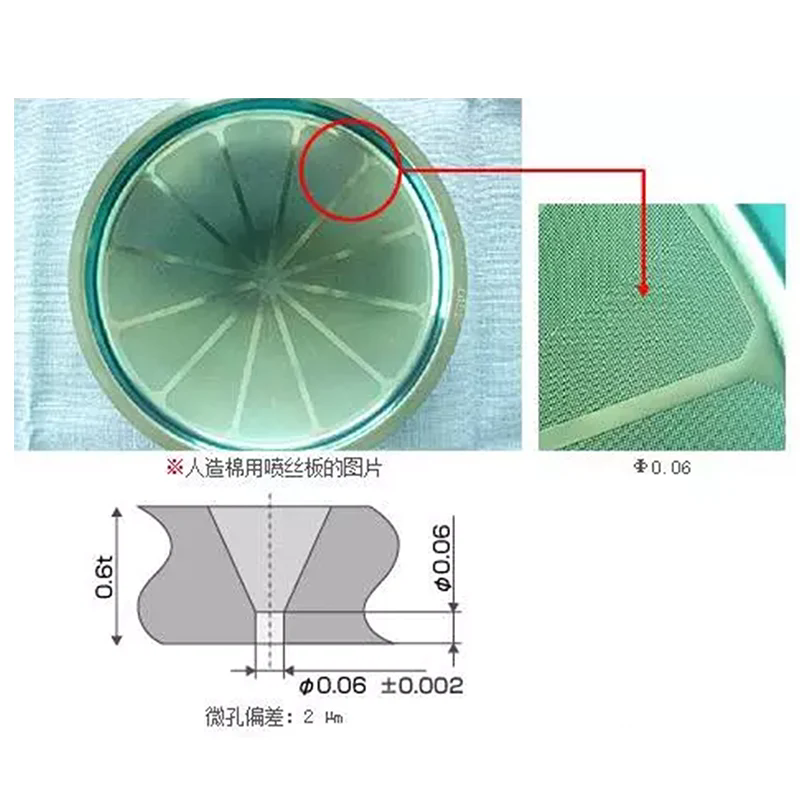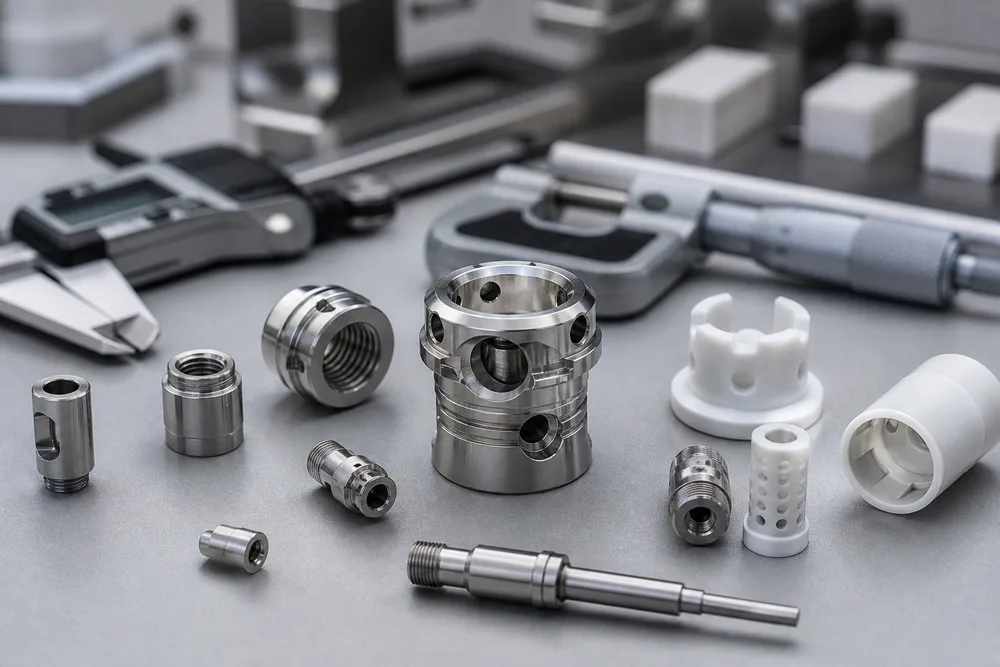
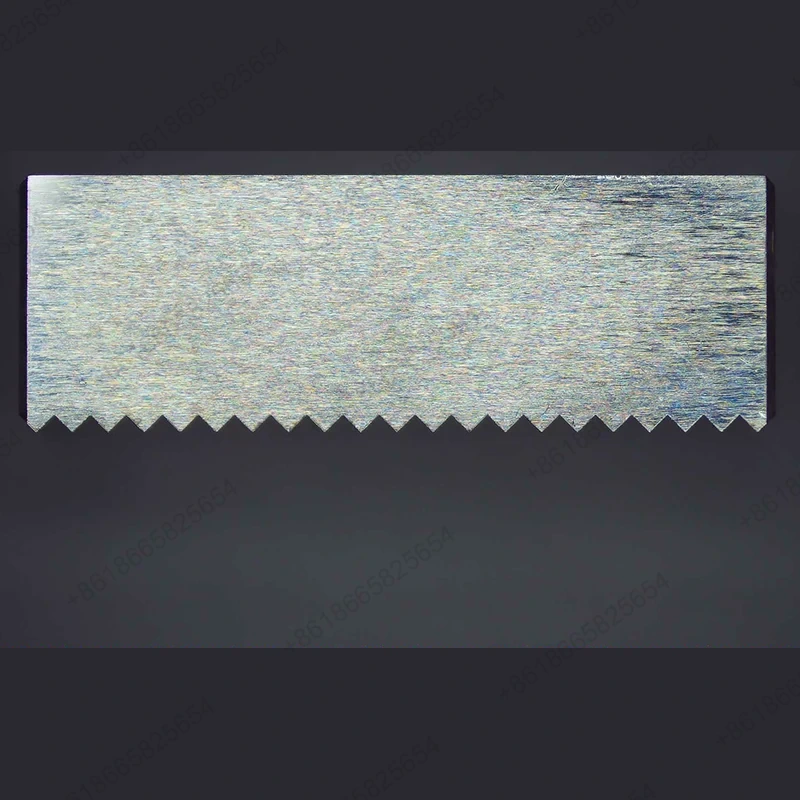
ミニチュアエンジニアリングコンポーネントは、多くの場合、小さな寸法と、穴の位置、表面仕上げ、同心度、幾何学的精度などの厳しい要件を組み合わせています。部品は外観的には単純に見えますが、内部機能と機能インターフェイスを注意深く制御する必要があります。 Sanluo Precision が公開した技術情報では、微細構造、小型コンポーネント、微小直径ロッド、および小さな穴が特殊な加工領域として特定されています。
同社の技術ページによると、その機能には、最小0.005 mmの微細構造、0.08 × 0.08 mmの小型部品、最小0.01 mmの微小直径ロッド、最小0.003 mmの小さな穴が含まれます。これらの数値は、すべての形状や材料が記載されているすべての寸法で製造できることを保証するものではなく、特定の処理能力を示しています。実際の実現可能性は、コンポーネントの図面と加工条件に照らして評価する必要があります。
設計に応じて、小型精密部品には次の機能が含まれる場合があります。
1. 小径の特長:制御された切断と安定したワーク保持が必要な細いシャフト、ピン、ロッド、その他の狭い形状。
2. 精密穴:小さな開口部と正確に位置決めされた穴は、位置合わせ、取り付け、流体通路、またはコンポーネントの組み立てに使用されます。
3. 機能的な表面:接触面、シール面、摺動界面、および表面状態がコンポーネントの性能に影響を与えるその他の領域。
4. 複雑なプロファイル:指定された形状を実現するためにさまざまな機械加工操作が必要になる可能性のある輪郭のある構造または多面構造。
厳しい公差の機械加工では、単一部品で目標寸法を達成するだけでは不十分です。加工方法、治具の設計、工具の状態、ワーク材質、検査方法はすべて最終結果に影響します。寸法公差は許容可能なサイズのばらつきを定義し、幾何公差は真円度、平面度、直角度、同心度、位置などの特性を制御します。
次の図は、提供された技術仕様から引用したものです。これらは、契約上の受け入れ基準として使用される前に、特定のコンポーネントの要件に照らしてレビューされる必要があります。
三羅精密 が提供する機械加工仕様には、次の寸法、フィット、幾何学的、および表面仕上げの範囲が記載されています。
1. 寸法許容差:直径公差はIT0グレード±0.0002mmからIT1グレード±0.001mm。長さ公差±0.002~0.015mm。
2. はめあい許容差:シャフト h2/h3 グレードおよび穴 H2/H3 グレード、公差範囲は ±0.002 ~ 0.008 mm です。
3. 幾何公差:真円度0.0005~0.005mm、平面度0.0005~0.015mm、直角度0.001~0.02mm、同心度0.002~0.015mm、振れ0.002~0.03mm、位置公差0.002~0.05mm。
4. 表面粗さ:Ra 0.05 ~ 1.6 μm、指定された加工要件と表面状態に応じて異なります。
これらの値は、指定された仕様範囲を表します。公差等級、両側偏差、およびフィット システムは互換性がないため、該当する公差はフィーチャごとに確認する必要があります。たとえば、シャフト直径の要件と穴の位置の要件は異なる特性を表し、異なる検査アプローチが必要です。
|
寸法精度 |
L(X) |
W(Y) |
H(Z) |
サウスウェールズ州 |
GD |
|
単位:±/mm |
0.001 |
0.0005 |
0.0001 |
0.002 |
0.001 |
|
幾何学的精度 |
平坦度 |
並列処理 |
直角度 |
対称 |
位置公差 |
|
単位:±/mm |
0.0003 |
0.001 |
0.001 |
0.002 |
0.002 |
|
生産能力 |
1~999999個 |
1~999999個 |
1~999999個 |
1~999999個 |
1~999999個 |
|
生産サイクル |
3~20日 |
3~20日 |
3~20日 |
3~20日 |
3~20日 |
機械加工プロセスの選択は、コンポーネントの形状、寸法、材質、公差要件、および必要な表面品質によって異なります。操作が異なれば、目的も異なります。旋削は回転フィーチャーに適しており、フライス加工は平坦な表面と複雑なプロファイルを作成し、研削は微細な寸法制御や表面品質が必要な場合に使用できます。ドリリング、ボーリング、ジグボーリングでは、さまざまな穴加工や位置決めの要件に対応します。
ミニチュアエンジニアリング部品の厳しい公差加工では、適切な一連の操作を選択すると、工具へのアクセス、ワークピースの安定性、重要なフィーチャー間の関係を管理するのに役立ちます。プロセス計画は、すべての部品に 1 つの加工方法を適用するのではなく、実際の図面に基づいて作成する必要があります。
三羅精密 が提供する技術仕様には、次の加工方法と関連する機能範囲がリストされています。
1. 精密旋削加工:直径φ0.05~500mm、公差IT6級±0.003~0.006mm、真円度0.003mm。
2. 精密フライス加工:平面度または平面公差±0.002mm、穴位置公差±0.015mm。
3. 精密研削:円筒研削、内面研削、平面研削、IT5級公差±0.001mm、真円度0.001mm。
4. 精密ボーリング:口径φ10~500mm、公差IT5級±0.002~0.01mm。
5. 精密穴あけ:穴径φ0.1~50mm、位置公差±0.02mm。
6. ジグボーリング:穴位置精度±0.002mmで精密金型や治具などに最適。
リストされた図は、このページで提供されるプロセス固有の仕様です。最終的な能力は、ワークの材質、形状、機械のセットアップ、検査方法によって異なります。適切な動作と達成可能な許容誤差は、技術レビュー中に確認する必要があります。
コンポーネントの寸法が小さい場合、または機能インターフェイスが厳密に制御されている場合、検査は不可欠です。部品は、公称直径を満たしていても、穴の位置が正しくない、過度の振れ、不適切な表面粗さ、または嵌合フィーチャー間の不一致により故障することがあります。このため、検査計画では、各機能に必要な重要な寸法と測定方法を特定する必要があります。
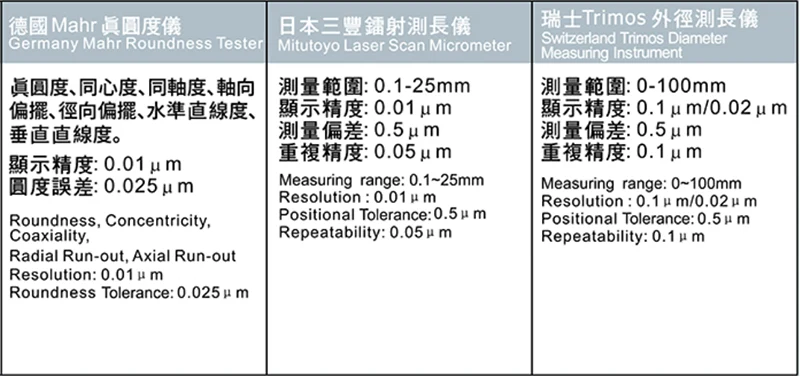
三羅精密 の企業情報には、三次元測定機、画像解析装置、工具顕微鏡、高倍率顕微鏡、実体顕微鏡、プロジェクター、高さ計、粗さ計、マイクロメーター、その他の精密測定器を含む一連の測定機器が記載されています。技術ページでは、QE、IQC、IPQC、および OQC の品質担当者も特定します。
付属の製品仕様には、次の検査アプローチとアプリケーション例が記載されています。
1. 寸法検査:寸法と穴の距離をチェックするための、0.002 mm の精度での CMM 測定。レーザー機器、超精密マイクロメーター、マイクロメーター、ノギス、プラグゲージ、リングゲージ、ねじゲージなども掲載しており、さまざまな機能を確認できます。
2. 精密金型:提供される例には、キャビティ寸法公差 ±0.01 mm、スタンピング ダイ ギャップ公差 ±0.005 mm が含まれます。
3. 精密治具:例としては、H7等級の位置決めピン穴±0.005mm、位置決め精度±0.01mmなどがあります。
4. 測定器:提供される例には、マイクロメーターとアンビルの平坦度 0.003 mm、プラグ ゲージの公差 ±0.002 mm が含まれます。
5. 精密な伝達:例としては、IT6 グレードのギア歯形精度、IT5 グレードのベアリング内輪および外輪精度 ±0.002 mm が挙げられます。
6. 油圧および空圧コンポーネント:例としては、シリンダボア H7 グレード ±0.006 mm、スプールのはめあい公差 ±0.003 mm などがあります。
元の技術文書には、Sanluo Precision が Bosch、ZF、NSK、その他の企業に直接的または間接的にカスタマイズされた高精度機械加工サービスを提供しており、年間生産量は 200,000 個、認定率は 99.8% であると記載されています。これらの数値と顧客の参照は、最新の独立して検証されたパフォーマンスの主張として使用する前に、会社に確認する必要があります。
機械の位置決め性能、主軸の動作、ワーク保持力、および環境安定性はすべて、小型精密部品の生産に影響を与えます。 Sanluo Precision が公開した会社概要では、CNC フライス加工、旋削、研削、ワイヤーカット、放電加工、マイクロコンポーネント製造用の加工装置について説明しています。その部品展示には、金属合金やエンジニアリング プラスチックの機械加工能力も記録されています。
以下の機器データは、提供された元の資料から複製されたものです。これらは技術的な参考のための機器仕様として提示されています。実際の適合性は、意図したコンポーネントと現在の機器構成に対して確認する必要があります。
|
パラメータのカテゴリ |
パラメータの詳細 |
|
設備型式 |
リニアモーター駆動3軸高速マシニングセンタ JDSGT400 |
|
コアの位置決め |
サブミクロンレベルの超精密加工に |
|
駆動方式 |
3軸ともデュアルリニアモーター駆動を採用 |
|
キーの精度 |
最大 0.8 ミクロンの繰り返し位置決め精度。穴位置精度は 100 mm の範囲内で 1 ミクロン未満です。 |
|
コアテクノロジー |
ダイレクトドライブ、温度制御、自社開発のJD60 CNCシステム精密加工機能、高精度サーボドライブシステムを統合 |
|
コアアドバンテージ |
「表面は機能面」の優れた効果へのこだわり |
|
代表的な用途 |
精密光学金型、半導体部品、高精度構造部品、その他寸法や表面品質に厳しい要件がある製品の厳しい公差加工 |
|
パラメータのカテゴリ |
パラメータの詳細 |
|
設備型式 |
マイクロ5ミクロンレベルの高精度5軸マシニングセンタ |
|
コアの位置決め |
高い運動性能と小型高付加価値部品の高精度加工を実現 |
|
キーの精度 |
繰り返し位置決め精度 0.0005mm、位置決め精度 < 0.002mm |
|
スピンドルシステム |
最高主軸速度 60,000 rpm |
|
構造上の特徴 |
総重量550kgのコンパクトな構造。 60本の工具を収納できる3層ツールマガジンを装備。加工エリアパレットシステムは6つのゼロ点治具を保持可能 |
|
省エネと環境保護 |
非常に低いエネルギー消費 (<500W)、オイルミストコレクターを装備 |
|
CNCシステム |
ドイツのベッコフシステム |
|
ストローク(X/Y/Z) |
78 / 56 / 50mm |
|
代表的な用途 |
ミニチュアエンジニアリングコンポーネント、小さな貴金属部品などの厳しい公差の機械加工。 |
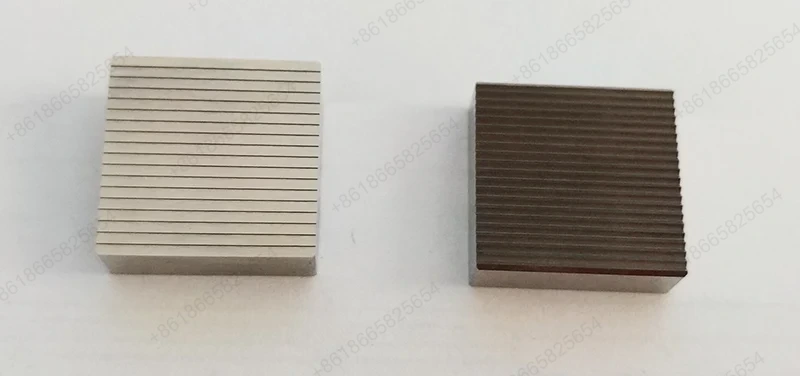
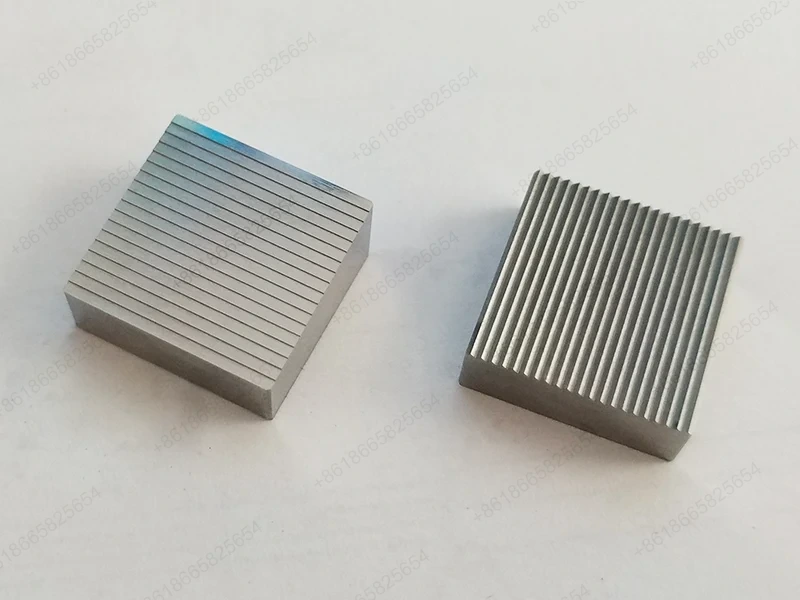
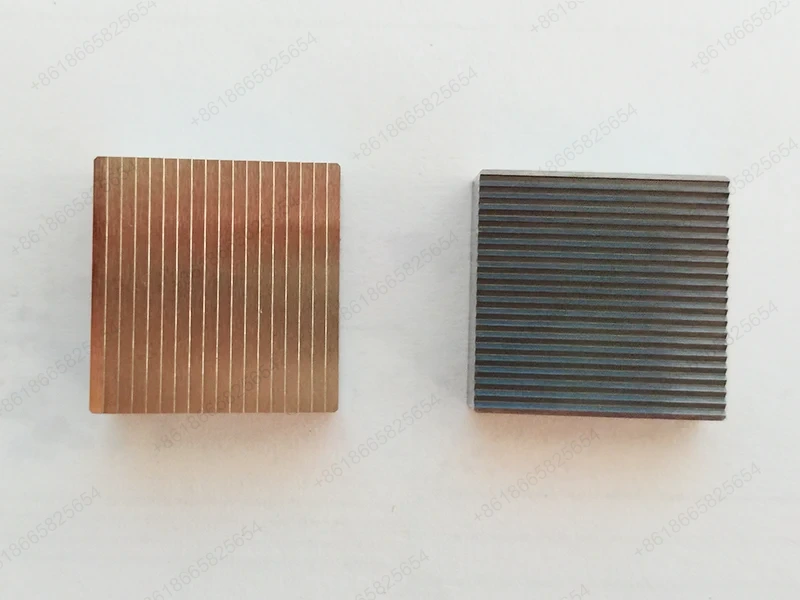
材料の選択は、機械加工性、寸法安定性、表面仕上げ、および作業環境に対するコンポーネントの適合性に影響します。 Sanluo Precision の部品展示には、機械加工で取り扱う材料のうち、熱処理された硬質材料、炭素構造用鋼、ステンレス鋼、アルミニウムおよびアルミニウム合金、黄銅、赤銅、エンジニアリング プラスチックがリストされています。
最終的な材料は、コンポーネントの機械的要件、動作条件、図面の仕様に従って選択する必要があります。材料グレード、熱処理、およびその後の表面処理を製造前に確認する必要があります。
三羅精密 が公開している技術情報では、高精度機械加工に関連するいくつかの業界とコンポーネントの種類が特定されています。
1. 医療機器:同社の技術ページには、補助心室システム、緑内障手術器具、人工心臓、血管研削ヘッド、血管ステント、胆石研削ヘッドなどのコンポーネントを含む例がリストされています。
2. 半導体製造:用途としては、コーティング関連部品、コーティング治具、真空治具、ダイヤモンド・シリコン・ウェーハ研削工具などがあります。
3. 光通信:精密コンポーネントとサポート治具には、正確に制御されたインターフェースと再現可能な形状が必要な場合があります。
4. 科学研究および研究所:特定の図面に基づいて、特殊な機器や実験装置用のカスタム コンポーネントを開発できます。
5. 産業機械とオートメーション:シャフト、位置決めコンポーネント、トランスミッション部品、その他の機械要素は、組み立てや操作のために管理された寸法が必要な場合があります。
これらの例は、会社の公開情報に記載されているアプリケーション分野を反映しています。規制されたアプリケーションまたは安全性が重要なアプリケーションに対する特定のコンポーネントの適合性は、その設計、材料、検査要件、および該当する業界標準によって異なります。
カスタム加工は、コンポーネントの機能要件を明確に理解することから始まります。図面では、重要な寸法、幾何公差、表面仕上げ要件、材料仕様、および特別な検査条件を特定する必要があります。これらの詳細により、製造前に加工プロセスと検証方法を評価することができます。
三羅精密 は、複雑で要求の厳しいコンポーネントの開発と製造をサポートしていると述べています。その技術情報には、プロジェクトが単一のプロセスまたは施設の能力を超えた場合の補完的な処理リソースの統合についても説明されています。
効果的な技術レビューをサポートするには、利用可能な場合は次の情報を準備します。
1. 設計図面:コンポーネントの形状と重要な機能を示す寸法付きの図面または 3D ファイルを提供します。
2. 材料要件:材料グレード、硬度、熱処理要件、またはその他の材料条件を特定します。
3. 重要な許容誤差:機能や組み立てに影響を与える寸法、穴の位置、はめあい、幾何公差、表面仕上げの要件をマークします。
4. 数量要件:製造アプローチを評価できるように、試作品の数量または予想されるバッチ量を記載します。
5. 検査基準:必要な測定レポート、検査ポイント、ゲージ、またはその他の受け入れ要件を指定します。
6. 追加の処理:必要な熱処理、メッキ、研磨、不動態化、またはその他の表面仕上げを特定します。 Sanluo Precision の技術ページには、プロジェクトの要件と利用可能性に応じて、サポートされるさまざまな表面処理プロセスがリストされています。
この情報を提供することは、製造可能性、見積範囲、生産スケジュール、および品質の受け入れを評価するための共有の技術的基盤を確立するのに役立ちます。
答え:寸法を記入した図面または 3D モデルが最良の出発点です。材料グレード、重要な公差、表面仕上げ要件、数量、および検査または仕上げ要件を含めます。フィーチャの公差が特に厳しい場合は、加工方法と測定方法を合わせて評価できるように、それを明確に識別します。
答え:同社の技術ページには、0.005 mm ほどの微細構造、0.08 × 0.08 mm の小型部品、0.01 mm ほどの微小直径ロッド、および 0.003 mm ほどの小さな穴がリストされています。これらの図は、さまざまな機能タイプを示しています。すべての材料、形状、公差の組み合わせがその寸法で実現可能であることを意味するものではありません。特定の部品の実現可能性を判断するには、図面のレビューが必要です。
答え:適切なプロセスは、形状と公差の要件によって異なります。旋削加工は回転フィーチャー、平面や複雑な形状のフライス加工、穴の穴あけ、穴のサイズ調整のためのボーリング、特定の精密な表面や直径の研削に一般的に使用されます。一部のコンポーネントでは、複数の操作を組み合わせる必要があります。部品図や材質に応じて工程順序を選択してください。
答え:特性が異なれば、異なる測定方法が必要になります。座標測定機は寸法関係や幾何学的特徴に使用でき、マイクロメータ、ゲージ、顕微鏡、画像分析装置、粗さ計は特定の測定ニーズに対応できます。 Sanluo Precision が公開している企業情報には、これらの種類の検査装置がリストされています。特定の注文の検査計画では、重要な寸法と必要な合格基準を指定する必要があります。
答え:三羅精密 の部品展示リストには、炭素構造用鋼、ステンレス鋼、アルミニウムおよびアルミニウム合金、真鍮、赤銅、熱処理された硬質材料、およびエンジニアリング プラスチックがリストされています。材料の選択は、必要な強度、硬度、耐食性、寸法安定性、および使用環境を反映する必要があります。技術レビューの際に、正確なグレードと熱処理または表面処理の要件を確認してください。
答え:はい。コンポーネントでは、円筒形状の場合は旋削加工、平面の場合はフライス加工、穴の場合はドリルまたはボーリング、選択された精密な表面の場合は研削が必要になる場合があります。複雑な形状では、追加の操作や特殊な治具が必要になる場合もあります。 Sanluo Precision の技術情報には、複数の機械加工技術の使用と、困難なコンポーネントに対するサポート処理リソースが記載されています。実際のルートは図面、材質、必要な検査結果により異なります。
答え:最新の図面リビジョン、材料グレード、重要な寸法、公差の定義、表面要件、数量、検査方法、および特別な梱包または仕上げのニーズを確認します。合格をどのように決定するか、どの検査記録を提供するかについて合意することも重要です。これらの詳細により、製造中および最終検査中に解釈の違いが生じるリスクが軽減されます。
ミニチュア コンポーネントの製造を成功させるには、必要な形状、材料、公差、検査条件を明確に定義することから始まります。 Sanluo Precision は、産業、医療、半導体、光通信、研究関連アプリケーション向けに CNC 加工および特殊な精密加工サービスを提供しています。ミニチュアエンジニアリング部品の厳しい公差の機械加工の場合は、適切な機械加工方法、達成可能な公差、および検査の手配を評価するための図面と技術要件を提出してください。
Webサイト:三羅精密
連絡先メールアドレス: sales@sanluocnc.com
電話: +86-18665825654
住所
中国深セン市光明区玉峰工業団地A1ビル
Eメール